VÖLKEL HexDrive TwinBox: Vom Kernloch direkt zum Gewinde
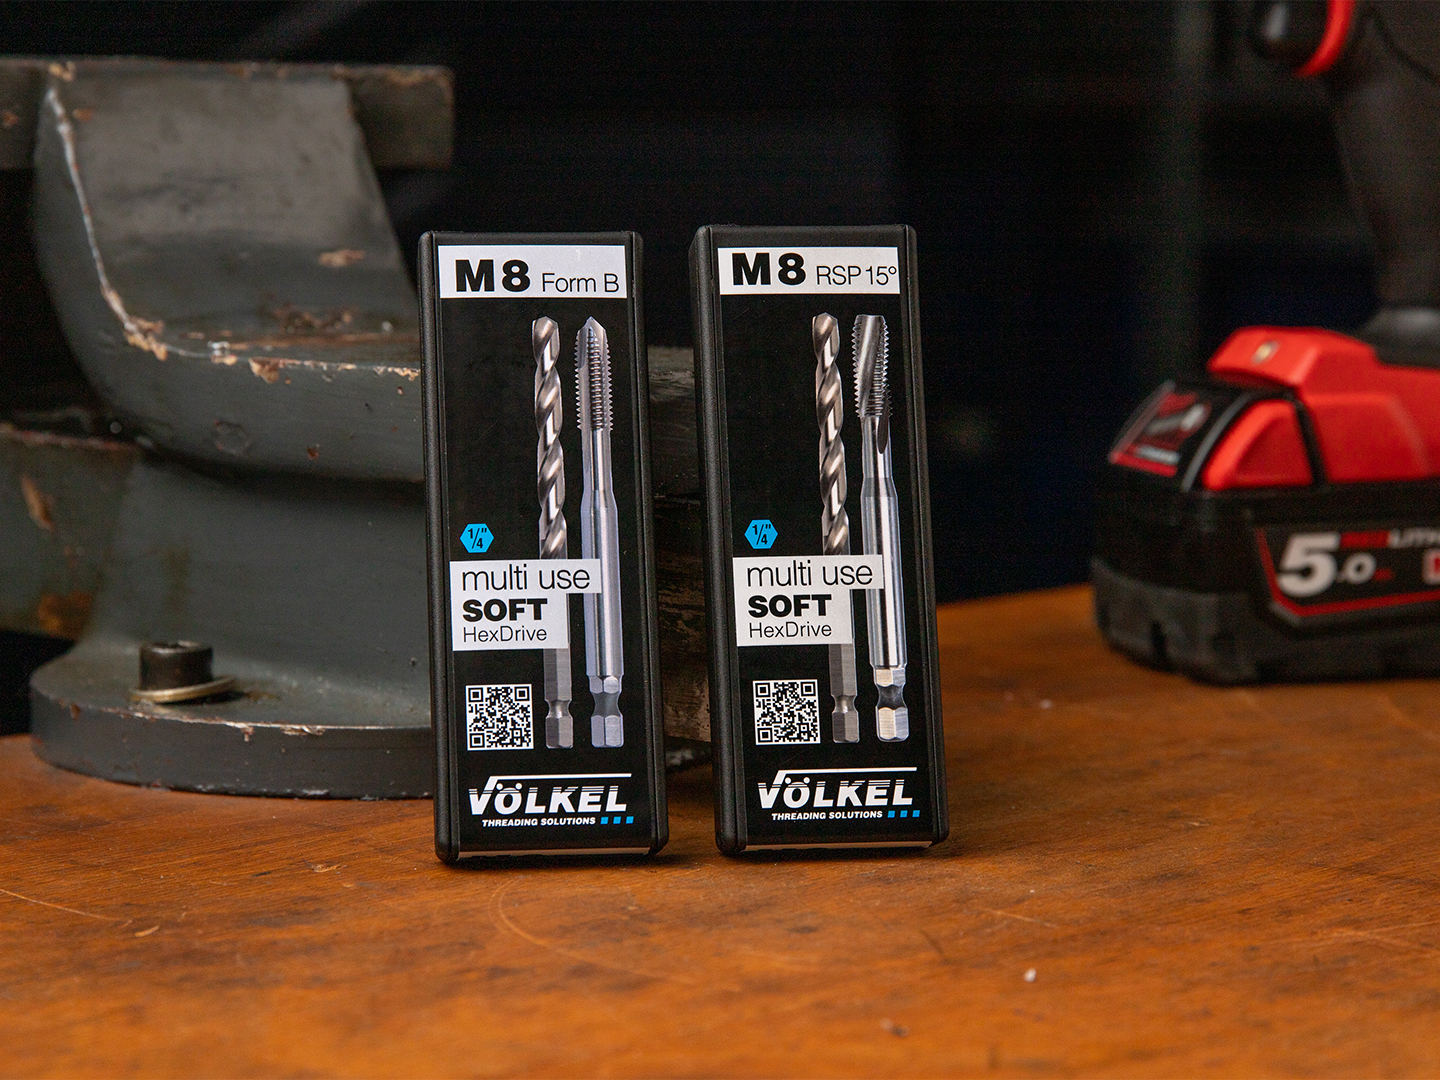
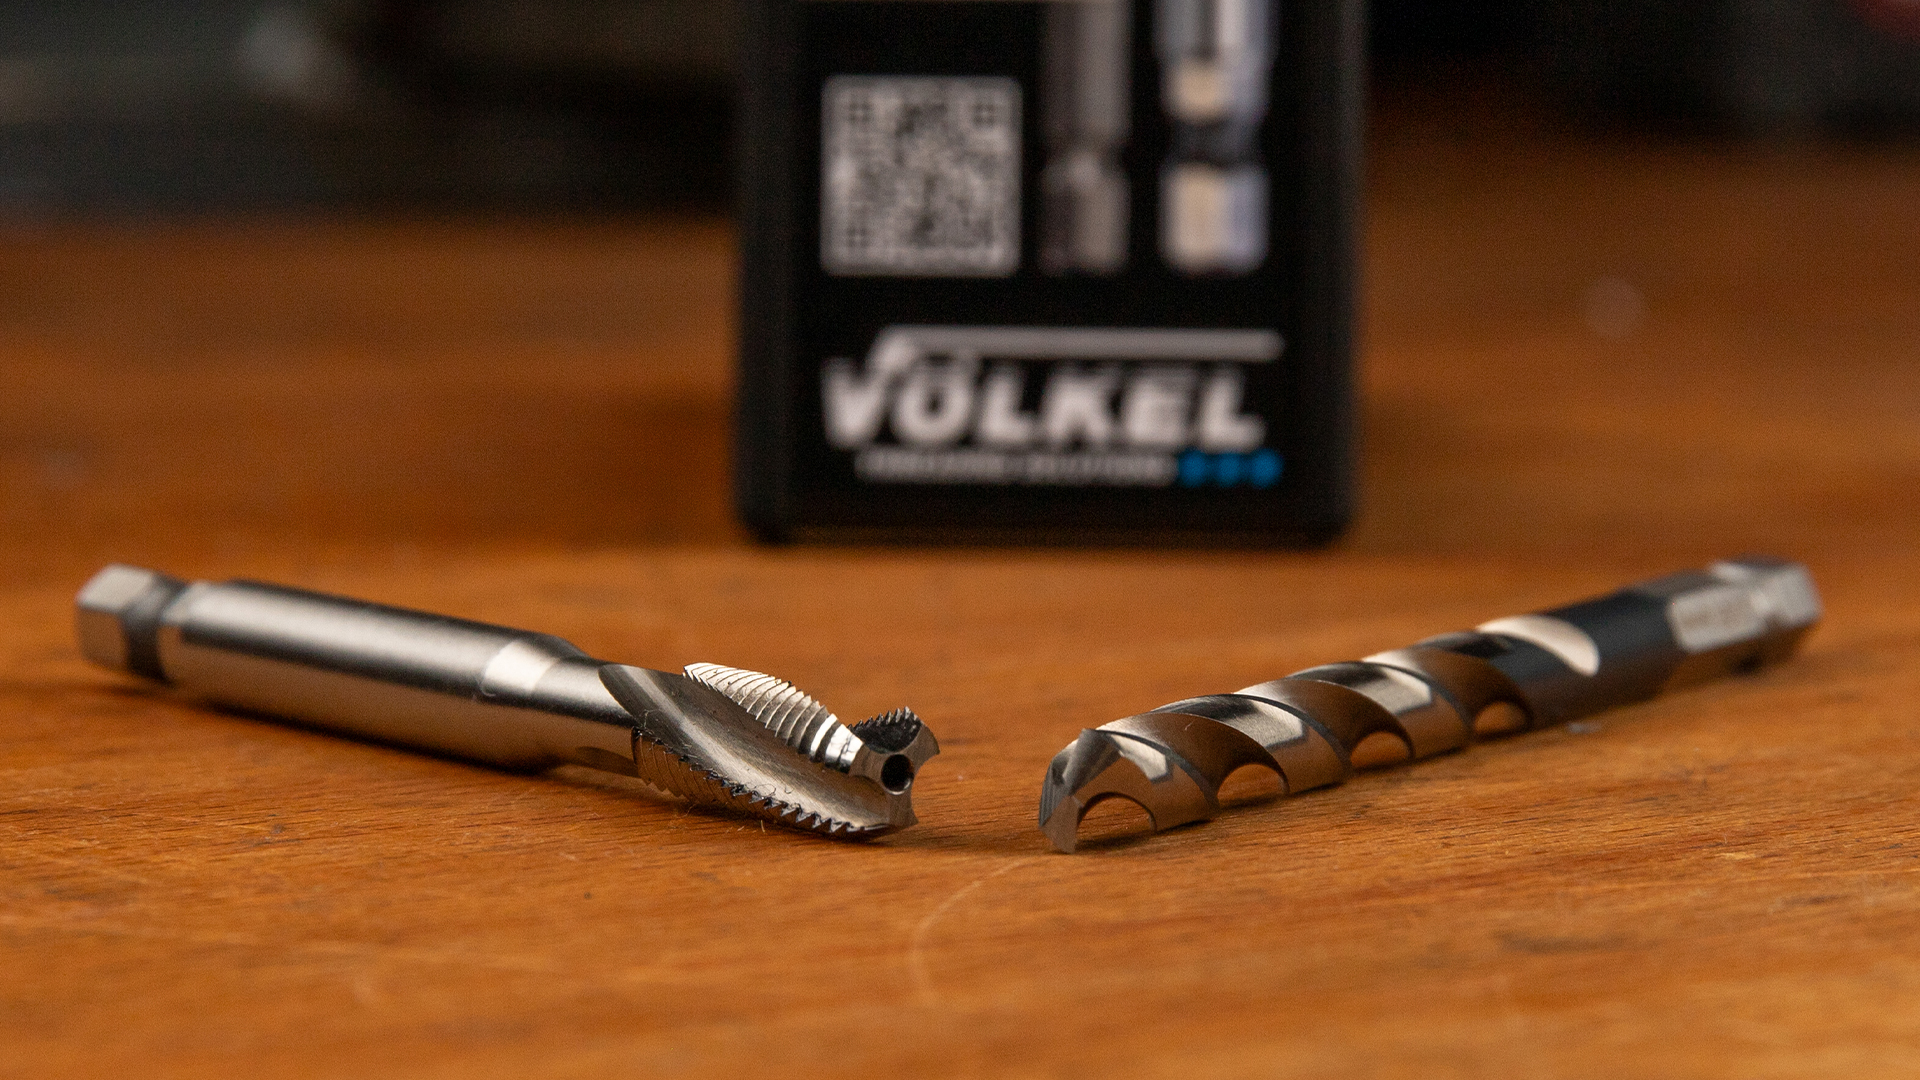
Die neue VÖLKEL HexDrive TwinBox kombiniert einen HSSE-Spiralbohrer zum Bohren des Kernlochs direkt mit dem passenden HSSE-Maschinengewindebohrer für dieselbe Gewindegröße. Beide besitzen einen einheitlichen 1/4"-Sechskantantrieb (HexDrive).
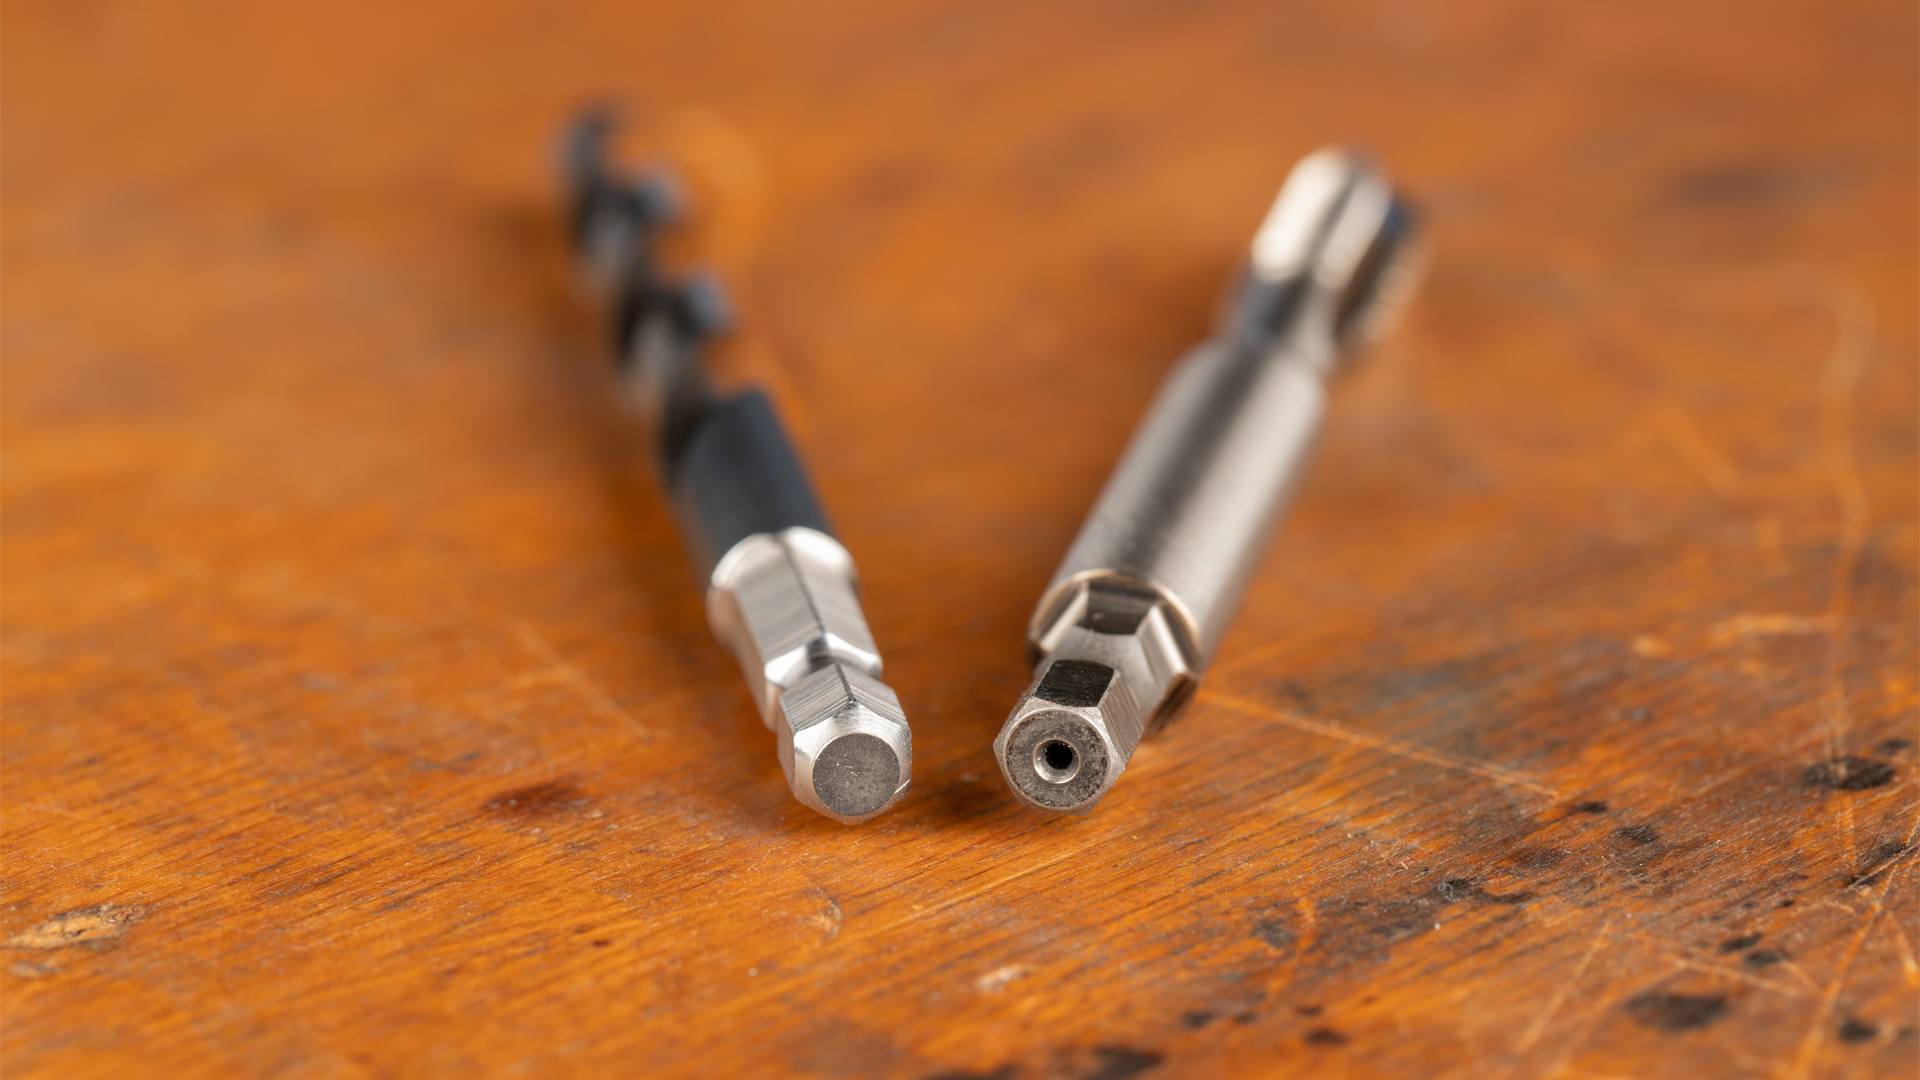
Warum haben Spiralbohrer und Gewindebohrer denselben HexDrive?
Der gemeinsame 1/4"-Sechskantantrieb ist das zentrale Merkmal des Systems. Spiralbohrer und Maschinengewindebohrer können über dasselbe Aufnahmesystem verwendet werden. Nach dem Bohren des Kernlochs muss deshalb nur das Werkzeug gewechselt werden, nicht die Aufnahme. Der Arbeitsablauf bleibt entsprechend einfach: Kernloch bohren, Werkzeug wechseln, Gewinde schneiden.
Die HexDrive-Werkzeuge lassen sich auf einer stationären Bohrmaschine ebenso einsetzen wie mit einer handgeführten Bohrmaschine, entweder im Dreibackenfutter oder über einen Bit-Adapter. Gerade mit dem Bit-Adapter zeigt der HexDrive-Maschinengewindebohrer seinen besonderen Vorteil: Er verbindet die Flexibilität eines Bits mit der Geometrie und Schneidleistung eines vollwertigen Maschinengewindebohrers.
Auch organisatorisch liegen beide Arbeitsschritte zusammen. Spiralbohrer und Gewindebohrer befinden sich gemeinsam in derselben TwinBox. Du musst den passenden Durchmesser nicht erst aus einem größeren Sortiment heraussuchen, und die Gefahr, versehentlich mit einem falschen Kernlochdurchmesser zu arbeiten, sinkt. Legst du beide Werkzeuge nach der Arbeit wieder in ihre Box, bleibt die Zuordnung auch beim nächsten Einsatz eindeutig.
Form B oder Form C: Welche TwinBox passt zur Anwendung?
Für Durchgangs- und Sacklöcher gibt es zwei unterschiedliche Varianten der TwinBox.
Form B mit Schälanschnitt ist für Durchgangslöcher vorgesehen: Der Anschnitt schiebt die Späne in Schnittrichtung vor dem Werkzeug her, sie fallen auf der offenen Seite heraus. Form C mit 15°-Rechtsspirale ist für Sacklöcher ausgelegt: Die Spirale fördert die Späne nach oben aus der Bohrung. Im Sackloch muss das Kernloch dabei tiefer gebohrt werden als die benötigte Gewindetiefe, weil die Gänge im Anschnitt noch kein volles Gewindeprofil bilden.